فهرست عناوین
صنایع فلزی و تولید تجهیزات صنعتی، بیش از هر چیز به دقت، سرعت تکرارپذیری و صرفه اقتصادی وابستهاند. اگر به دنبال تولید قطعات فلزی با سوراخکاریهای پرتکرار، مشبکسازی (پانچ شبکه)، فرمدهی و برش ورق بدون سوختگی لبهها هستید، پانچ سی ان سی بهترین و مقرونبهصرفهترین راهحل به شمار میرود. استان اصفهان بهعنوان قطب اصلی صنعت و متالورژی کشور، نیازمند خدمات مهندسی پیشرفتهای است که هم کیفیت نهایی قطعه را تضمین کند و هم زمان تحویل پروژه را به حداقل برساند. مجموعه صنعتی فوکا با در اختیار داشتن دستگاههای مدرن پانچ CNC و تیمی مجرب، صفر تا صد خدمات پانچ سی ان سی را برای پروژههای کارگاهی و کارخانهای پوشش میدهد.
قبل از بررسی جزئیات این تکنولوژی، در جدول زیر تفاوت میان سیستمهای متداول پانچ CNC را گردآوری کردهایم تا با دیدی شفاف، بهترین مکانیزم را برای پروژه صنعتی خود انتخاب کنید:
چرا انتخاب روش درست در خدمات جوشکاری اهمیت دارد؟
هر روش جوشکاری رفتار حرارتی متفاوتی در فلز ایجاد میکند. ورود حرارت زیاد به قطعه باعث تابیدگی ورق، تغییر ساختار مولکولی فلز، ایجاد اعوجاج و در نهایت افت کیفیت ظاهری و مکانیکی میشود. کارشناسان ما در فوکا پیش از شروع کار، پارامترهایی مانند:
- جنس آلیاژ (آهن، استیل، آلومینیوم، برنج یا مس)
- ضخامت متریال (از ورقهای بسیار نازک تا سازههای ضخیم)
- نیاز به پرداخت، سنبادهکاری و آبکاری نهایی
- تیراژ تولید و سرعت مورد نیاز
را بررسی میکنند تا دقیقترین روش را به شما پیشنهاد دهند.
جدول مقایسه انواع دستگاههای پانچ CNC
| نوع سیستم محرکه دستگاه | سرعت ضربه در دقیقه (HPM) | دقت موقعیتیابی (mm) | میزان مصرف انرژی | توان فرمدهی ورق (لوور، برجستگی) | بهترین کاربرد صنعتی |
|---|---|---|---|---|---|
| پانچ سی ان سی سروو الکتریک (Servo-Electric) | فوقالعاده بالا (۸۰۰ تا ۱۲۰۰) | ±0.05 | بسیار کم (تا ۶۰٪ صرفهجویی) | بسیار عالی با کنترل دقیق کورس ضربه | تولید انبوه بردهای الکترونیکی، رک، کیس و مشبکهای ظریف |
| پانچ سی ان سی هیدرولیک (Hydraulic) | متوسط تا بالا (۴۰۰ تا ۸۰۰) | ±0.1 | متوسط رو به بالا | بسیار پرقدرت در ضخامتهای بالاتر | ورقهای ضخیمتر، قطعات سنگین صنعتی و تابلو برقهای صنعتی |
| پانچ سی ان سی مکانیکی (Mechanical / Flywheel) | بالا (۶۰۰ تا ۹۰۰) | ±0.15 | متوسط | محدود (تنها کورس ضربه ثابت) | سوراخکاری ساده و قطعات استاندارد با قالبهای همیشگی |
پانچ سی ان سی چیست و مکانیزم عملکرد آن چگونه است؟
دستگاه پانچ CNC (Computer Numerical Control Punching Machine) تجهیزی خودکار و کامپیوتری است که فرمدهی، سوراخکاری، ایجاد خط تا و برش ورقهای فلزی را با استفاده از سنبه (Punch) و ماتریس (Die) انجام میدهد. در این روش، ورق فلزی روی یک میز با بالشتکهای بادی یا برسدار قرار میگیرد. کلمپهای دستگاه ورق را محکم نگه میدارند و آن را با سرعت بالا در دو محور X و Y جابهجا میکنند تا به نقطه مورد نظر برسد.
سپس تارت (Turret) دستگاه، که دهها سنبه با اشکال و ابعاد گوناگون را درون خود جای داده است، قالب مورد نظر را در مسیر سیلندر ضربهزن قرار میدهد. با فرود آمدن سنبه روی ورق و ورود آن به ماتریس، قطعه فلزی با دقت صدم میلیمتر سوراخ یا فرمدهی میشود. بر خلاف برشهای حرارتی، در پانچ ورق هیچگونه گرما یا مذابی ایجاد نمیشود؛ بنابراین ساختار متالورژیکی فلز بدون تغییر میماند، لبههای قطعه اکسید نمیشوند و تاببرداشتگی در اثر حرارت رخ نمیدهد.
چرا پانچ سی ان سی در اصفهان انتخابی اقتصادی و هوشمندانه است؟
- اصفهان مرکز ساخت و مونتاژ قطعات صنعتی، تابلوهای برق، تجهیزات مخابراتی، ملزومات پتروشیمی و لوازم خانگی در ایران است. بسیاری از صنعتگران هنگام سفارش قطعه بین پانچ و برش لیزر دچار تردید میشوند. واقعیت این است که برای بسیاری از پروژهها، پانچ سی ان سی در اصفهان برتریهای فنی و مالی چشمگیری نسبت به روشهای رقیب دارد:
صرفهجویی در هزینه نسبت به برش لیزر
در قطعاتی که شامل تعداد زیادی سوراخ دایرهای، مربعی، مستطیلی یا طرحهای شبکهای هستند، پانچ CNC بسیار اقتصادیتر از لیزر عمل میکند. در لیزر، پرتو باید محیط هر سوراخ را دور بزند که این موضوع زمان تولید و مصرف گاز کمکی (مانند نیتروژن یا اکسیژن) را بالا میبرد. اما در پانچ سی ان سی، هر سوراخ تنها با یک ضربه کسر از ثانیهای سنبه ایجاد میشود؛ در نتیجه هزینه تمامشده برای تیراژهای متوسط و بالا تا ۴۰ الی ۶۰ درصد کاهش مییابد.
فرآیند کار در جوشکاری آرگون چگونه است؟
در این روش، قوس الکتریکی بین الکترود تنگستن و قطعه کار برقرار میشود. گاز خنثی آرگون با خلوص بالا اطراف حوضچه مذاب را میپوشاند تا اکسیژن هوا مانع از اکسید شدن و کربنیزه شدن جوش نشود. اپراتور بر اساس نیاز، فیلر یا سیم جوش همجنس را به حوضچه اضافه میکند.
ویژگیها و نقاط قوت خدمات جوشکاری آرگون
- کیفیت بینظیر در جوش استیل و آلومینیوم: بهترین روش برای اتصالات مستحکم و ضدآب در لولهها و مخازن استنلس استیل.
- بدون هرگونه جرقه و پاشش: سطوح اطراف محل اتصال کاملاً تمیز باقی میمانند.
- نفوذ عمیق و یکنواخت: اتصالی یکپارچه ایجاد میکند که در برابر تستهای غیرمخرب (NDT) و فشارهای مکانیکی مقاومت بالایی دارد.
- امکان جوشکاری دقیق روی زوایای سخت: تورچ آرگون انعطاف بالایی برای دسترسی به گوشهها و زوایای بسته قطعات مهندسی دارد.
خدمات جوشکاری CO2 (MIG/MAG)؛ سرعت، نفوذ و بهرهوری در تیراژ بالا
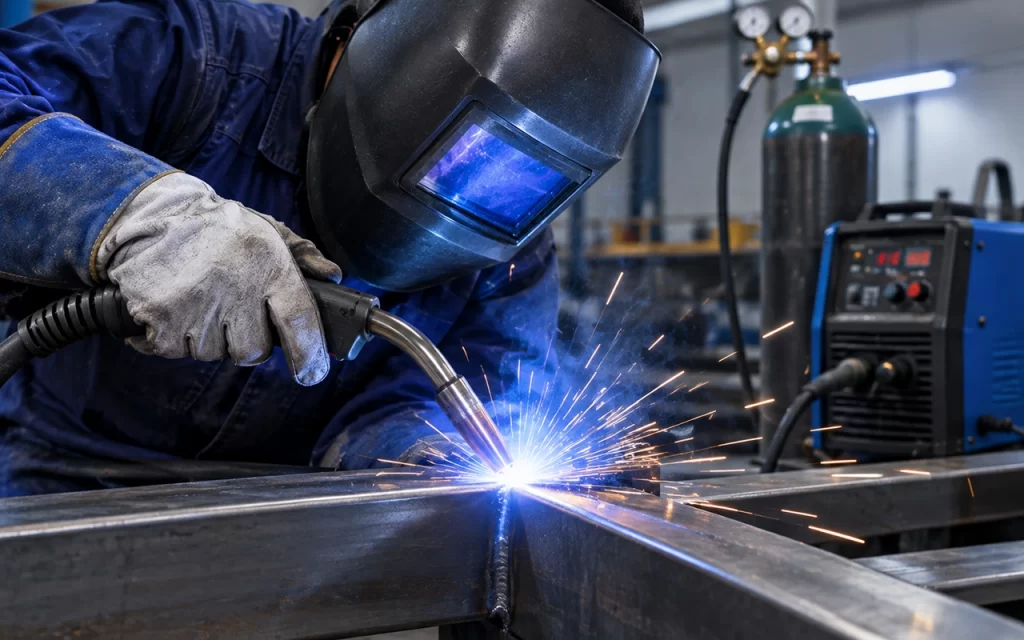
اگر پروژه شما شامل شاسیهای سنگین، فریمهای فولادی، قطعات ضخیم آهنی یا تیراژهای انبوه است، مناسبترین و اقتصادیترین گزینه خدمات جوشکاری co2 خواهد بود. این روش که تحت عنوان جوشکاری میگ/مگ نیز شناخته میشود، از یک سیم جوش ممتد و گاز محافظ دیاکسید کربن (یا ترکیب گازهای فعال) استفاده میکند.
چرا خدمات جوشکاری CO2 در صنایع سنگین پیشتاز است؟
- سرعت بالای اجرا: تغذیه پیوسته سیم جوش باعث میشود اپراتور خطوط جوش طولانی را بدون وقفه و با سرعت بالا اجرا کند که زمان تولید را به شکل محسوسی کاهش میدهد.
- استحکام مکانیکی فوقالعاده: عمق نفوذ حوضچه مذاب در این روش بسیار بالاست و بارهای کششی و پیچشی سنگین را به خوبی تحمل میکند.
- کاهش هزینههای تولید: گاز CO2 نسبت به آرگون قیمت پایینتری دارد و ترکیب آن با سرعت بالای کار، قیمت تمامشده هر اتصال را برای پروژههای پرحجم بسیار اقتصادی میکند.
- سربارهگیری آسان: این روش دوده و سرباره کمی تولید میکند و آمادهسازی قطعه برای رنگآمیزی پودری الکترواستاتیک سریع انجام میشود.
مقایسه کاربردی: کدام خدمت جوشکاری برای پروژه شما مناسبتر است؟
برای انتخاب هوشمندانهتر، جدول زیر تفاوتهای اصلی این سه روش را در فوکا خلاصه میکند:
| معیار مقایسه | جوشکاری لیزری | جوشکاری آرگون | جوشکاری CO2 |
|---|---|---|---|
| میزان حرارت وارده | فوقالعاده کم (بدون تابیدگی) | متوسط تا کنترلشده | نسبتاً بالا |
| ظرافت و تمیزی | بسیار عالی (سطح صیقلی) | بسیار خوب و یکنواخت | مناسب و کاربردی |
| سرعت عملیات | بسیار سریع | متوسط | سریع |
| ضخامت ورق مناسب | ۰.۵ تا ۴ میلیمتر | ۱ تا ۶ میلیمتر | ۱.۵ میلیمتر به بالا |
| بهترین کاربرد متریال | استیل، ورقهای رنگی، جعبهها | آلومینیوم، استیل، پایپینگ | آهن، ورق روغنی و سیاه، شاسی |
استانداردهای کنترل کیفیت در خطوط جوشکاری فوکا
- سرعت بالای اجرا: تغذیه پیوسته سیم جوش باعث میشود اپراتور خطوط جوش طولانی را بدون وقفه و با سرعت بالا اجرا کند که زمان تولید را به شکل محسوسی کاهش میدهد.
- استحکام مکانیکی فوقالعاده: عمق نفوذ حوضچه مذاب در این روش بسیار بالاست و بارهای کششی و پیچشی سنگین را به خوبی تحمل میکند.
- کاهش هزینههای تولید: گاز CO2 نسبت به آرگون قیمت پایینتری دارد و ترکیب آن با سرعت بالای کار، قیمت تمامشده هر اتصال را برای پروژههای پرحجم بسیار اقتصادی میکند.
- سربارهگیری آسان: این روش دوده و سرباره کمی تولید میکند و آمادهسازی قطعه برای رنگآمیزی پودری الکترواستاتیک سریع انجام میشود.
بررسی هندسه و تمیزی لبهها پیش از جوش
پیش از آغاز هر عملیات، لبههای برشخورده با لیزر یا گیوتین از نظر عاری بودن از چربی، اکسید آهن و براده بررسی میشوند. در جوشکاری قطعات حساس استیل و آلومینیوم، حتی کوچکترین آلودگی میتواند باعث ایجاد تخلخل و افت استحکام شود.
کنترل پارامترهای دستگاه و فیکسچربندی دقیق
اپراتورهای فوکا برای جلوگیری از خطای انسانی و تغییر زاویه قطعات حین گرم شدن، از قالبها، شابلونها و فیکسچرهای دقیق صنعتی استفاده میکنند. تنظیم دقیق توان پرتو در خدمات جوشکاری لیزر و آمپراژ مناسب در خدمات جوشکاری آرگون و خدمات جوشکاری co2 بر اساس ضخامت ورق، ضامن یکنواختی تمام قطعات در تولید انبوه است.
بازرسی چشمی و تستهای مکانیکی نهایی
کلیه قطعات پس از اتمام جوشکاری از نظر عدم وجود ترکهای میکروسکوپی، پاششهای ناخواسته، نفوذ ناقص و سوختگی لبهها بررسی میشوند تا محصول نهایی با بالاترین استاندارد تحویل کارفرما گردد.
بررسی عوامل مؤثر بر قیمت خدمات جوشکاری صنعتی
هزینه نهایی پروژههای جوشکاری به متغیرهای متعددی بستگی دارد. شفافیت در برآورد هزینهها به مشتریان کمک میکند تا بودجه پروژه را بهینهتر مدیریت کنند. مهمترین فاکتورهای تعیینکننده قیمت شامل موارد زیر هستند:
۱. نوع تکنولوژی انتخابی و هزینه مواد مصرفی
کار با دستگاههای پیشرفته فایبر در خدمات جوشکاری لیزری به دلیل استهلاک سورس نوری و گازهای محافظ کمکی، محاسبات متفاوتی نسبت به روشهای سنتی دارد. در مقابل، گاز خنثی آرگون با خلوص ۹۹.۹۹ درصد در خدمات جوشکاری آرگون هزینه متفاوتی نسبت به گاز CO2 مصرفی در پروژههای سنگین دارد.
۲. طول خط جوش و متراژ کار
قیمتگذاری در اکثر سفارشها بر اساس طول خط جوش (سانتیمتر یا متر) و همچنین تعداد تکخالها در اتصالات موضعی محاسبه میشود. در خطوط تولید تیراژ بالا، سرعت بالای جوشکاری لیزری و جوش CO2 میتواند هزینه زمانی کارگاه را به شکل چشمگیری کاهش دهد.
۳. ضخامت ورق و جنس آلیاژ
جوشکاری آلیاژهایی نظیر استنلس استیل ۳۱۶، آلومینیومهای سری ۶۰۰۰ یا مس به مهارت اپراتوری بالاتر، گاز محافظ خاص و سیمجوشهای ویژه نیاز دارد که مستقیماً بر هزینه تاثیر میگذارد. همچنین ورقهای ضخیمتر به پاسهای جوشکاری متعدد نیاز دارند.
۴. نیاز به فرآیندهای تکمیلی
در صورتی که قطعه پس از جوشکاری نیاز به سنگزنی، شستشوی اسیدی (پیکلینگ برای استیل)، سمباده مات، پولیش براق یا رنگآمیزی پودری داشته باشد، این موارد به عنوان خدمات جانبی در فاکتور نهایی لحاظ میشوند.
چرا خدمات جوشکاری مجموعه فوکا را انتخاب کنیم؟
مجموعه فوکا با سالها تجربه مستقیم در طراحی، برش، خمکاری و مونتاژ سازههای فلزی، درک عمیقی از نیازهای صنایع مهندسی، برق و مخابرات دارد. مزیتهای اصلی همکاری با فوکا عبارتند از:
- زنجیره کامل ماشینآلات فلزکاری: علاوه بر انواع دستگاههای جوش پیشرفته، تجهیزات برش لیزر و پرس بریک CNC در مجموعه مستقر هستند که نیاز شما به جابجایی قطعات بین کارگاههای مختلف را از بین میبرد.
- تنوع بیرقیب در روشهای اتصال: دسترسی همزمان به خدمات جوشکاری لیزر، جوش آرگون و جوش CO2 به شما اجازه میدهد برای هر بخش از محصول، اقتصادیترین و تمیزترین روش را انتخاب کنید.
- تعهد به زمان تحویل: با برنامهریزی دقیق خطوط تولید، پروژههای تیراژ بالا و سفارشهای فوری در کوتاهترین زمان ممکن و بدون افت کیفیت تحویل داده میشوند.
- مشاوره مهندسی پیش از ساخت: کارشناسان ما نقشههای فنی شما را بازبینی میکنند تا در صورت امکان، با اصلاح زاویهها یا تغییر روش جوشکاری، هزینه نهایی تولید محصول شما را کاهش دهند.
مراحل ثبت سفارش و اجرای پروژه در فوکا
برای دریافت خدمات جوشکاری از مجموعه صنعتی فوکا، کافی است مراحل ساده زیر را طی کنید:
- ارسال نقشه و مشخصات فنی: فایل نقشههای دوبعدی (DXF / DWG / PDF) یا سهبعدی قطعات خود را همراه با ضخامت و جنس ورق برای ما ارسال کنید.
- بررسی کارشناسی و تعیین روش بهینه: تیم فنی فوکا قطعه را آنالیز کرده و مناسبترین تکنولوژی را بین خدمات جوشکاری لیزری، آرگون یا CO2 پیشنهاد میدهد.
- ارائه پیشفاکتور و زمانبندی دقیق: پیشفاکتور شفاف به همراه زمان آغاز و پایان تولید برای شما صادر میشود.
- ساخت نمونه اولیه (در پروژههای تیراژ بالا): برای سفارشهای انبوه، ابتدا یک نمونه تولید و جوشکاری میشود تا پس از تایید فیزیکی شما، خط تولید اصلی آغاز به کار کند.
- کنترل کیفیت، بستهبندی ایمن و تحویل: تمامی قطعات تمیزکاری، بازرسی و با بستهبندی مناسب جهت جلوگیری از آسیبدیدگی تحویل داده میشوند.
سوالات متداول درباره خدمات جوشکاری (FAQ)
خدمات جوشکاری co2
دستگاههای متداول جوشکاری لیزری بیشتر برای ورقهای نازک تا ضخامت حدود ۳ الی ۴ میلیمتر ایدهآل هستند و ظرافت خارقالعادهای ایجاد میکنند. برای ورقهای فولادی ضخیمتر و سازههای سنگین باربر، استفاده از خدمات جوشکاری co2 و آرگون انتخاب بهتری از نظر عمق نفوذ و صرفه اقتصادی است.
تفاوت اصلی جوشکاری آرگون و جوشکاری لیزری در قطعات استیل چیست؟
هر دو روش کیفیت بالایی روی استیل ارائه میدهند. با این حال، خدمات جوشکاری لیزر سرعت بالاتری دارد، حرارت بسیار کمتری به قطعه منتقل میکند، اعوجاج ورق را به صفر میرساند و خط جوش فوقالعاده باریکتری تولید میکند که تقریباً نیازی به پولیش ندارد. در عوض، خدمات جوشکاری آرگون برای اتصالات پیچیده با درزهای بازتر و زوایای نامتقارن، دست اپراتور را در پر کردن درز با فیلر بازتر میگذارد.
آیا امکان جوشکاری روی قطعات رنگشده یا آبکاریشده وجود دارد؟
خیر، برای دستیابی به اتصال استاندارد، مستحکم و بدون حباب، سطح فلز در محل اتصال باید کاملاً تمیز و عاری از هرگونه پوشش رنگ، گالوانیزه یا آبکاری باشد. در صورت نیاز، محل جوش ابتدا پاکسازی و پس از اتمام اتصال، عملیات پوششدهی مجدد انجام میشود.
جمعبندی؛ اتصالات بینقص با خدمات تخصصی فوکا
کیفیت نهایی یک محصول فلزی مستقیماً بازتابی از کیفیت جوشکاری آن است. انتخاب هوشمندانه بین ظرافت بیرقیب در خدمات جوشکاری لیزر، تمیزی و مقاومت خدمات جوشکاری آرگون، و سرعت و قدرت اقتصادی در خدمات جوشکاری co2، محصول شما را در بازار رقابتی متمایز میکند.
جوشکاری قطعات از مهمترین شیوه هایی است که برای اتصال دو قطعه مورد استفاده قرار میگیرد و یکی از روش های بروز که زیاد مورد استفاده قرار می گرد را جوشکاری لیزری می گویند در این شیوه بر اثر پرتاب اشعه و به وجود آمدن حرارت نسبتا بالا ایجاد می شود. شرکت فناوری و ساخت ماندگار فوکا با داشتن تیم مجرب و دستگاه های جدید قادر به کلیه خدمات جوش لیزر، جوشکاری CO2، جوشکاری آرگون، نقطه جوش قطعات می باشد برای مشاوره بیشتر با شماره های زیر تماس حاصل فرمائید
03145647402 | 03145647401